
O cheiro a gesso e as mesas cobertas de pó branco estão, gradualmente, a partilhar espaço com tanques de álcool isopropílico, estufas de luz UV e os ruídos robóticos das impressoras de resina. A transição para o fluxo digital revolucionou não apenas o papel do Técnico de Prótese, mas também alterou radicalmente a rotina do Auxiliar de Laboratório.
O auxiliar moderno já não é apenas o profissional que vaza impressões. Tornou-se o verdadeiro gestor de produção e impressão, garantindo que o design feito no ecrã (CAD) se materializa perfeitamente no mundo real (CAM).
1. O Slicer: a ponte entre o digital e o físico
Quando o técnico termina de desenhar um modelo, uma goteira ou uma coroa no Exocad, o trabalho do auxiliar começa. O ficheiro 3D (em formato STL) tem de ser preparado num software específico chamado Slicer (como o Chitubox, Lychee Slicer ou PreForm).
É responsabilidade do operador da impressora assegurar os seguintes passos:
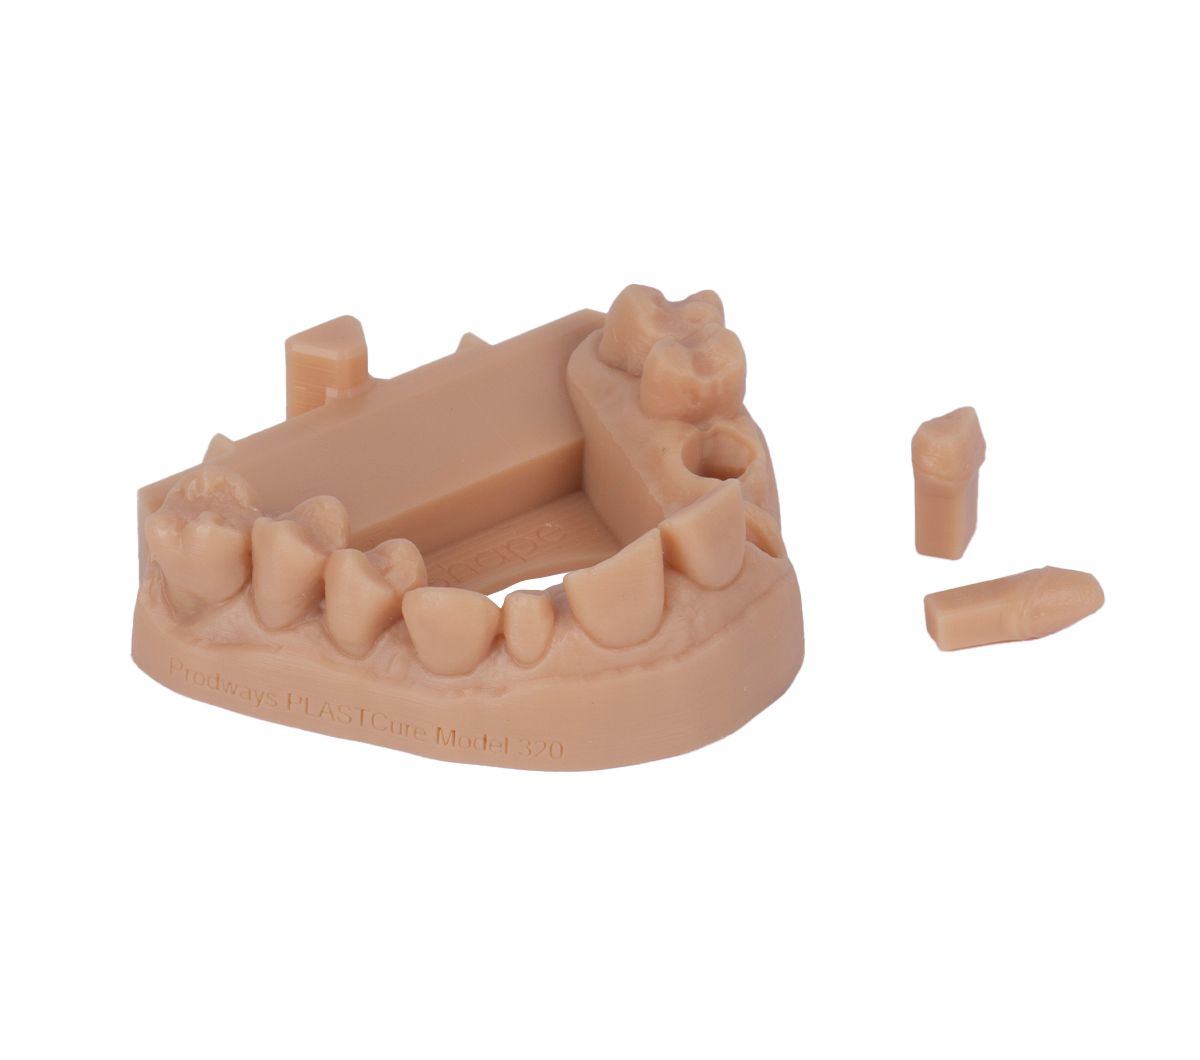
- Nesting (posicionamento): Orientar as peças na plataforma virtual para maximizar o número de elementos impressos em simultâneo.
- Angulação e suportes: Uma goteira impressa a 0 graus não requer o mesmo tipo de suportes do que uma impressa a 45 graus. Colocar os suportes nas zonas corretas — evitando margens cervicais ou oclusais — é uma competência que evita horas de polimento desnecessário.
- Parametrização: Escolher o perfil de resina correto e definir a espessura da camada (geralmente entre 50 e 100 microns).
2. A impressão e o pós-processamento (Wash & Cure)
A fase de impressão exige do auxiliar um controlo apertado sobre o equipamento físico: manutenção das películas FEP (fundo do tanque de resina), calibração do eixo Z e controlo da temperatura ambiente, uma vez que as resinas são altamente sensíveis a variações térmicas.
No entanto, a parte mais crítica do fluxo 3D acontece depois da impressão terminar. O pós-processamento dita a segurança e a precisão da peça.
- Lavagem (Wash): As peças recém-impressas estão cobertas de resina líquida não curada. O auxiliar tem de as lavar em tanques de álcool isopropílico (IPA) de alta pureza. Uma lavagem mal feita deixa resíduos que, ao curar, alteram o assentamento da prótese.
- Remoção de suportes: Efectuada com a peça ainda "verde" (antes de curar) ou após a cura, dependendo do protocolo da resina. Requer motricidade fina para não danificar a anatomia.
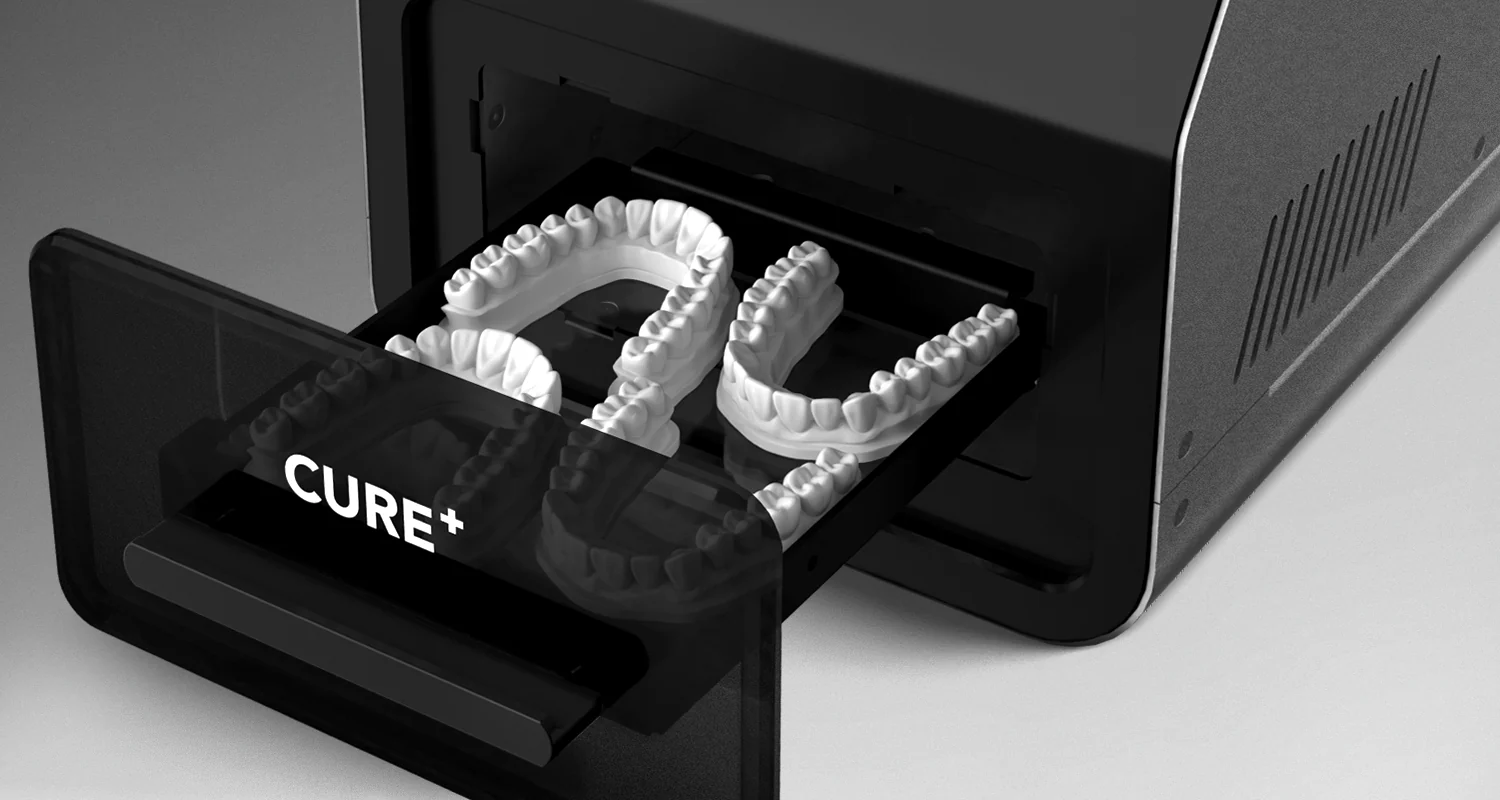
- Cura (Cure): As peças são colocadas numa câmara de fotopolimerização UV (frequentemente aquecida). Este passo garante que os monómeros reagem por completo, tornando a peça mecanicamente resistente e, acima de tudo, biocompatível para ir à boca do paciente.
| Fase de Trabalho | Fluxo Analógico (Gesso) | Fluxo Digital (Impressão 3D) |
|---|---|---|
| Preparação Inicial | Desinfeção do molde e mistura de gesso/água. | Importação de STL, angulação e colocação de suportes no Slicer. |
| Processo de Fabrico | Vazamento na vibradora (eliminar bolhas). | Enchimento do tanque de resina e arranque da impressora. |
| Pós-Processamento | Recorte do gesso na recortadora rotativa. | Banhos de álcool isopropílico (Wash) e câmara UV (Cure). |
| Riscos Principais | Fractura do molde físico; expansão do gesso. | Queda da peça (falta de suporte); resina mal curada (tóxica). |
Evolução das funções operacionais do Auxiliar de Prótese Dentária
Por que os laboratórios precisam destas competências?
Um técnico de prótese especializado em CAD/CAM ou cerâmica, cujo tempo tem um valor-hora altíssimo para o laboratório, não pode perder o seu dia a lavar plataformas de impressão ou a remover micro-suportes com um alicate.
É aqui que o Auxiliar de Laboratório qualificado brilha. Um profissional que domine o Slicer, compreenda a manutenção das impressoras MSLA/DLP e execute um Wash & Cure irrepreensível torna-se indispensável — e dita o ritmo de entrega e a qualidade de todo um departamento de produção digital.
Aprender estas competências não exige uma licenciatura, mas requer prática com os equipamentos reais. E é essa a vantagem competitiva que separa o auxiliar que procura emprego do auxiliar que o mercado disputa.
Controlo de qualidade pós-cura: o que verificar antes de entregar
Uma peça impressa em 3D que passou pelo Wash & Cure não é automaticamente uma peça pronta a entregar. O controlo de qualidade pós-cura é a etapa que separa um laboratório rigoroso de um laboratório que deixa problemas chegar à cadeira do médico. Os pontos de verificação essenciais são:
- Remoção completa de suportes — Qualquer vestígio de suporte deixado na superfície de uma peça intraoral pode criar pontos de retenção de placa ou interferência oclusal. A inspeção visual com luz adequada é indispensável. Usar lupa ou microscópio de bancada é boa prática.
- Integridade das margens — As margens são a zona de maior stress durante a remoção de suportes. Qualquer lascamento, mesmo mínimo, pode comprometer o selamento ou criar retenção de placa.
- Dureza e ausência de tacticidade — Uma resina sub-curada mantém uma textura ligeiramente viscosa ao toque. Se a superfície não estiver completamente seca e rígida, o ciclo de cura UV foi insuficiente e a peça deve ser submetida a um segundo ciclo.
- Ausência de distorção — Comparar visualmente a peça com o modelo digital ou com o modelo de gesso impresso em simultâneo. Peças com suportes incorretamente posicionados ou com tempo de exposição excessivo tendem a curvar durante a impressão.
Implementar uma check-list de saída para cada peça impressa demora menos de dois minutos, mas elimina praticamente todas as devoluções por motivo técnico — poupando tempo de todos e preservando a reputação do laboratório junto dos médicos-dentistas parceiros.
Biocompatibilidade das resinas: o que o auxiliar precisa de saber
Nem todas as resinas de impressão 3D são iguais — e esta distinção tem implicações diretas na segurança do paciente. As resinas utilizadas em medicina dentária são classificadas segundo a norma ISO 10993 e dividem-se, de forma simplificada, em duas categorias pelo critério de contacto:
- Contacto de curta duração (<24 horas) — Resinas para modelos de estudo, guias cirúrgicas ou goteiras de branqueamento temporário. Muitas resinas de modelo comuns entram nesta categoria.
- Contacto de longa duração (até 30 dias) e prolongado (>30 dias) — Resinas para provisórios de longa duração, goteiras de bruxismo ou férulas de reposicionamento mandibular. Exigem certificação CE para dispositivo médico Classe IIa.
O auxiliar que conhece esta distinção consegue detetar erros críticos antes que a peça chegue à boca do paciente — por exemplo, quando uma resina de modelo (não biocompatível para uso intraoral prolongado) é erroneamente utilizada para imprimir uma goteira de bruxismo. Este tipo de erro acontece com mais frequência do que seria expectável, e a sua prevenção é responsabilidade de toda a equipa de laboratório, não apenas do técnico sénior.